
Как проверить направление вылета дроби. Что такое «горячая точка»?
30 апреля 2026 0:00
Содержание
- Понятие горячей точки и признаки смещения
- Методы проверки
- Что использовать для проверки
- Когда необходимо выполнять
- Причины смещения горячей точки
- Рекомендации по точной настройке
Компания АО «ЗАВОД СТАЛЬНОЙ ДРОБИ» обеспечивает поставку высококачественной стальной дроби и сопутствующего оборудования, что позволяет нашим клиентам поддерживать стабильное качество очистки. Использование сертифицированной продукции обеспечивает предсказуемость работы оборудования при любых режимах.
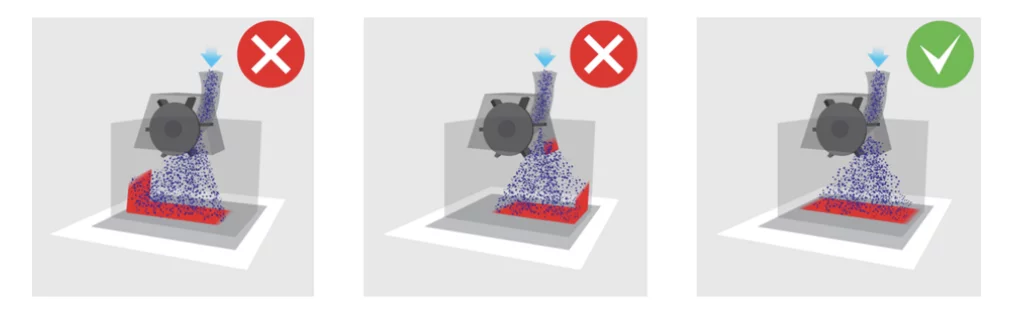
Рис. 1. Как проверить направление вылета дроби
Понятие горячей точки и признаки смещения
Признаками неправильного положения горячей точки являются локальные зоны износа там, где их не должно быть при нормальной работе. Участки, куда дробь попадает в меньшем количестве из-за смещения, очищаются хуже.В таких случаях приходится либо увеличивать время очистки, либо выполнять повторную обработку. Одновременно на противоположной стороне рабочей зоны может наблюдаться повышенный износ брони — в месте, куда дробь попадает чаще.
Методы проверки
Есть три эффективных способа.Первый способ проверки
Необходимо взять металлический лист, соответствующий размерам рабочей зоны, то есть той области, где располагаются детали во время нормальной работы. Лист размещается в створе факелов турбин.После этого производится поочерёдное включение каждой из турбин. Иногда допускается одновременное включение, чтобы увидеть расположение горячих точек.
Если они находятся в правильном месте по отношению к деталям и турбинам, значит направление вылета настроено корректно. Если же наблюдаются отклонения, выполняется регулировка поворотом распределительной камеры. Перед этим важно убедиться, что детали турбины не имеют чрезмерного износа.
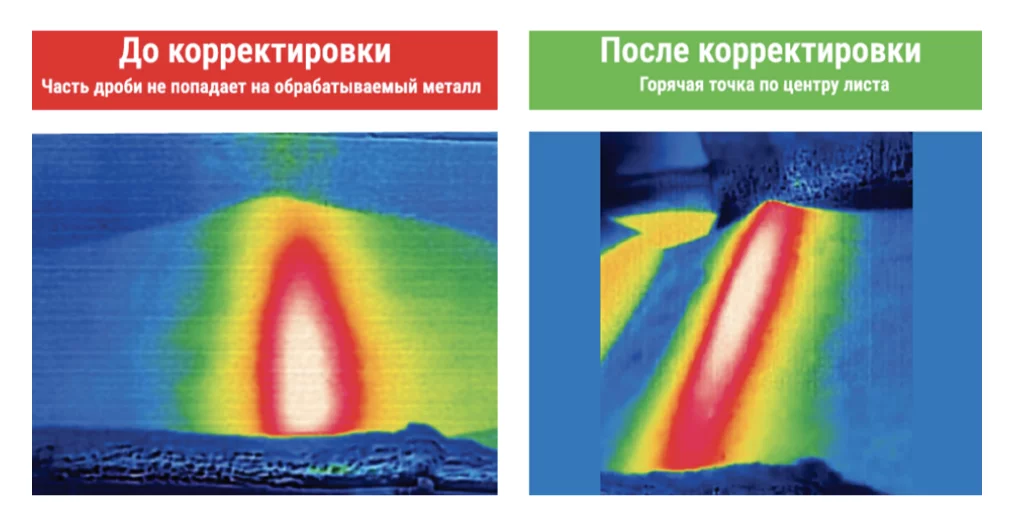
Рис. 2. Проверка и корректировка горячей точки.
Второй способ проверки
Также используется металлический лист, но воздействие более длительное — около 30–40 секунд. После этого с помощью тепловизора можно определить место наибольшего нагрева поверхности.Если тепловизора нет, а лист достаточно толстый, можно увеличить время воздействия до одной–полутора минут. Затем определить самое нагретое место на ощупь рукой.
Третий способ проверки (визуальный)
Наиболее наглядным является способ, при котором воздействие дроби на лист металла или заготовку производится в течение нескольких секунд (примерно 5–10), в зависимости от мощности турбин. В этом случае становится хорошо видна плотность попадания дробин, а участок с максимальной плотностью будет соответствовать горячей точке.Что использовать для проверки
Желательно иметь специальную заготовку. Это может быть:- металлический лист;
- отрезок трубы, соответствующего диаметра;
- специальный манекен, изготовленный для этой операции.
Когда необходимо выполнять
Рекомендуется проверять положение горячей точки:- после замены изношенных деталей турбин;
- как минимум в середине ожидаемого срока службы деталей (лопастей);
- при появлении признаков ухудшения качества очистки.
Причины смещения горячей точки
На смещение влияют несколько факторов — износ деталей турбины, в том числе волнистость лопастей, износ распределительной камеры, режим добавления новой дроби и изменение номинального размера рабочей смеси.Изменение основного размера приводит к существенному смещению горячей точки. Все это влияет на изменение эффективности работы, на качество очистки и может привести к существенному удорожанию результатов.